世扬850L加工中心(三菱M80系统、两线一硬、刀臂)信息系统解析与运维实践
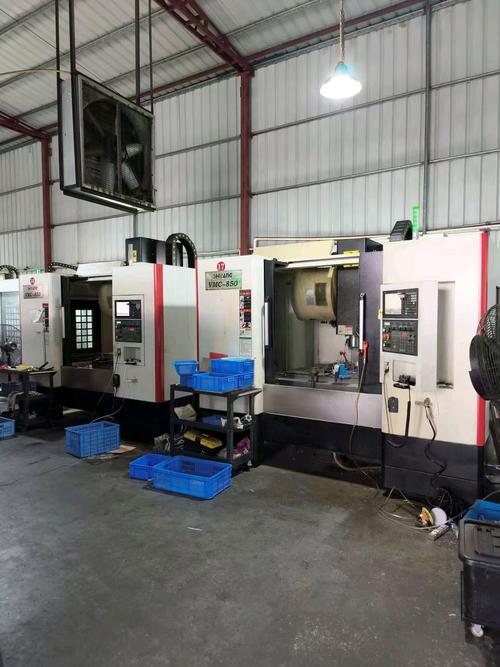
摘要:本文围绕工厂两台世扬850L立式加工中心,系统梳理其三菱M80数控系统、两线一硬结构及刀臂式刀库的信息系统构成,分析数据采集、刀具管理、故障诊断与运维策略,为同类设备的信息化管控提供参考。\n\n一、设备概况与信息系统定位\n世扬850L是一款常用的立式加工中心,工厂现配置两台,均搭载三菱M80数控系统,采用两线一硬导轨结构,配备刀臂式刀库。该设备的信息系统既包含CNC本体的参数与状态数据,也涵盖刀具信息、报警记录、加工履历及维护台账。构建覆盖两台设备的信息系统,目标是实现状态可视、刀具可控、故障可溯、维护可计划。\n\n二、三菱M80系统的信息接口与数据采集\n三菱M80支持以太网通信,可通过MC协议或OPC UA方式采集运行状态、坐标、主轴负载、报警号、程序号等数据。对于两台设备,建议统一IP规划,在信息系统中建立设备数据模型,按毫秒级或秒级周期采集关键变量,并在数据库中存储时序数据。M80的报警履历与操作履历可通过系统画面导出,也可由采集网关周期读取,作为故障分析的基础数据。\n\n三、两线一硬结构对信息系统的影响\n两线一硬指X、Y轴采用线性导轨、Z轴采用硬轨。该结构兼顾快速移动与重切削刚性,但在信息系统中应关注两点:一是线性导轨对润滑与清洁度敏感,需将润滑状态、导轨温度(如可测)纳入监测;二是硬轨Z轴的磨损与间隙变化会影响加工精度,应将定期精度检测结果录入系统,形成趋势记录。信息系统的维护模块应针对两线一硬分别设置点检项与周期。\n\n四、刀臂式刀库的刀具信息管理\n刀臂式刀库换刀速度快、可靠性高,信息系统的刀具管理应覆盖刀位表、刀具寿命、刀具补偿等三菱M80刀库中可读取的参数、换刀次数与当前刀号。实践中可在信息系统中建立刀具主数据,记录刀具编码、类型、尺寸、寿命阈值,并与M80的刀具寿命管理功能联动。对两台设备统一管理建议。\n\n换刀异常是刀臂式刀库的常见问题。信息系统应采集换刀指令执行时间、刀臂动作状态报警(如刀库未到位、换刀超时),并生成换刀成功率统计。通过分析换刀次数异常的刀位,可以提前发现刀臂机械磨损或气压不足等问题,实现预防性维护。关联的可进一步分析:(1)刀具寿命预警可减少因刀具失效导致的换刀失败;(2)换刀次数异常分布可反映刀库机械状态;(3)换刀时间统计可用于评估刀臂动作效率。
如若转载,请注明出处:http://www.ahcxrh.com/product/44.html
更新时间:2026-10-31 17:30:33